


Кто только не играется с разработкой ключевых показателей эффективности – KPI. Практически любой новоназначенный директор по развитию считает своим долгом выделить огромный перечень каких-то показателей, зачастую крайне мало друг с другом связанных.
Сотрудничая с различными компаниями, мы часто видим ситуации, когда на одного сотрудника приходится огромное количество KPI – штук по 15-20 при том, что, по нашему опыту, оптимальное количество KPI для одной штатной единицы – пять. В своей практике мы сталкивались с предприятием, занимающимся разработкой IT-технологий, и там у каждого сотрудника была таблица из двадцати показателей, каждый из которых имел свою «стоимость». По этим показателям «размазывалась» бонусная часть зарплаты. Какие минусы были в такой системе? Во-первых, такое количество сложно учитывать. Во-вторых, ценность каждого отдельного показателя оказывалась очень небольшой – при общем размере бонусной части, предположим, в 30 тыс. руб., каждый показатель стоил 1-2 тыс.руб., а такие суммы по отдельности не мотивируют. То есть система KPI как бы была, но эффекта при этом не было.
Первая ошибка – показатели разрабатываются ради самого процесса разработки, а не для управления предприятием. Часто бывает, что для каждого подразделения, службы, отдела разрабатываются свои показатели. Получается некий разрозненный набор данных, которые никак не стыкуются между собой – он нужен просто для статистики, кто чем занимается. На рынке программных решений есть целый класс систем под названием BI (Business Intelligence) для контроля показателей. Смысл в том, что разные аналитики для разных задач выбирают из стандартного набора какие-то KPI, потом делают кучу всевозможных отчетов, которые дают им какую-то картину. Проблема в том, что из одной выборки следует, что в компании все прекрасно, а из другой – что все плохо. Более того, из-за отсутствия целостной картины KPI разных подразделений порой друг другу противоречат.
Такая ситуация наблюдалась на одном из производственных предприятий, с которым мы сотрудничали. Служба снабжения этой компании была ориентирована на экономию затрат – покупку как можно более дешевого сырья.
Для получения скидки снабженцы закупали сырье большими партиями, затоваривая при этом склад, замораживая деньги в запасах и отвлекая денежные средства из оборота, кроме того, ради серьезных скидок приходилось покупать сырье с более высоким процентом брака – что, безусловно, влияло на загрузку производства. При этом производственная служба имела свой KPI – коэффициент загрузки производственного оборудования (если он более 80% — премия, менее – нет). Для максимизации загрузки производственники производили большими партиями отдельные виды продукции, чтобы снизить время на переналадку станков. И это мешало работе коммерческой службы, чьим KPI было выполнение объема продаж: для удовлетворения покупателей в определенный период времени нужен определенный ассортимент, а не так, что сегодня предлагается только продукция типа «А», а на следующей неделе – только типа «Б». В итоге ситуация «лебедь, рак и щука»: по отдельности вроде каждый молодец, а бизнес в целом превратился в разваленную телегу.
Вторая ошибка – показатели вроде есть, но кто и как за них отвечает, непонятно. В системе стимулирования не предусмотрено начисление или, наоборот, урезание премии руководителям подразделений за выполнение или невыполнение определенных показателей. И здесь на первый план выходит вопрос полномочий руководителя – какие санкции он вправе применить к подчиненному. Если никаких рычагов воздействия нет, у его должности только красивое название, а спрашивать с него за результат бессмысленно. В бизнесе конфликт интересов работника и предприятия неизбежен, и в этой ситуации руководитель должен иметь реальные рычаги влияния на ситуацию. При этом гладить по головке или грозить пальцем мало: все мы люди взрослые и понимаем ценность денег – коли уж KPI завязаны на систему управления, они должны быть интегрированы и в систему мотивации персонала.
Третья ошибка – сосредоточенность только на финансовых KPI. Прибыль, маржинальная прибыль, объем продаж по своей природе являются результирующими показателями. Мы что-то делали в течение месяца, в итоге у нас получился вот такой объем продаж, а что мы сделали, чтобы его достигнуть – покрыто тайной. Если мы хотим, чтобы показатели были инструментом управления, а не только данными для статистики, нужно взять каждый финансовый показатель и «раскрутить» его до основных нефинансовых, так называемых упреждающих показателей. Что, например, менеджер должен делать, чтобы добиться поставленных перед ним показателей отгрузки? Сколько им должно быть проведено встреч, сколько подписано договоров? Поняв, какие нефинансовые факторы влияют на нужный нам результат, мы можем мотивировать на эти факторы рядовых сотрудников. При этом на финансовые мотивируем только руководителей подразделений. Или, к примеру, хотим мы увеличить прибыль. Но как? Больше производить, обновлять ассортимент или, может быть, увеличивать количество своих торговых точек? А может, нужно срочно снижать затраты? Чтобы ответить на эти вопросы, нужно подходить к достижению цели «увеличить прибыль» системно, чтобы нащупать именно те факторы, которые принесут нужный результат именно нашему бизнесу.
Следующая ошибка встречается очень часто: KPI разработаны, но не интегрированы в общую систему учета и планирования на предприятии. Из учетной системы мы KPI вытащить не можем, где их брать, непонятно. Зачем они тогда вообще нужны? Когда мы разрабатываем систему показателей, то обязательно предусматриваем, из какой учетной системы каждый показатель берется: из CRM, системы оперативного учета или системы производственного учета. И при этом учитываем, как они все связаны с системой управления финансами. Вообще мой экспертный совет – не связываться с KPI, если нет понимания, кто поставляет данные по каждому показателю, по какой формуле он рассчитывается.
Вот это четыре классические ошибки, которые мы встречаем при разработке KPI.
Подводя итог, можно сказать, какой должна быть система ключевых показателей эффективности. Для начала это должна быть именно система, построенная в соответствии с определенной целью компании: я двигаюсь туда-то, для этого мне нужно делать то-то. Показатели должны пронизывать всю структуру компании, не противореча друг другу, а работая на достижение общей цели. При этом основные KPI должны быть привязаны к системе мотивации. Далее, на каждый результирующий показатель должен быть ряд упреждающих, сигнализирующих руководителю о необходимости срочно принять меры, если где-то есть отклонения. Наконец, обязательно должна быть система сбора показателей. Только при выполнении всех этих условий система KPI будет эффективным инструментом управления, а не просто модной «фишкой», обеспечивающей бессмысленной работой аналитиков.
Какие ошибки вы бы еще добавили?
Добро пожаловать в Японию! Нихон-э ёкосо! С первых шагов на японской земле обратите Ваше внимание на высококачественную, понятную для всех визуализацию
Перемещение из Токио в Нагоя на скоростном поезде «Синкансэн» (скорость – до 250 км в час) и наш ланч в поездке. Если повезет с погодой (а нам всегда везет), то по правую сторону можно увидеть легендарную гору Фудзияму (японцы называют ее Фудзи-сан)
Во время обучения Вы будете проживать в одноместном номере в гостинице «Nagoya Tokyu Hotel» (http://www.nagoya-h.tokyuhotels.co.jp/en/index.html), которая славится своим сервисом высокого уровня и отзывчивым персоналом. В гостинице – бесплатный wi-fi, рестораны японской, китайской и европейской кухни, а также спа-центр и бассейн
Первый ужин в стране восходящего солнца будет в традиционном ресторане в стиле «идзакая», где Вы сможете ознакомиться с повседневной гастрономической культурой Японии изнутри
С этого дня начинается обучение в «Toyota Engineering Corporation». Предлагаем обратить внимание на простоту здания и аудитории, где нет ничего лишнего, но есть все необходимое для обучения
Что такое компания мирового уровня и управление производством на мировом уровне? В первый день обучения Вы не только сможете ознакомиться с методами управления и организации производства в компании «Тойота мотор», но также услышать методологию развертывания производственной системы на базе принципов Тойоты (бережливого производства). Во время обучения эксперт будет ссылаться на собственный опыт работы в российских производственных компаниях. Для лучшего усвоения материала Вам выдадут уникальное учебное пособие ««Всеобщая производственная система Тойоты» авторского коллектива «Toyota Engineering Corporation», изданная в России в прямом переводе с японского языка
Отличительной особенностью поездки с Центром «Кайдзэн» в Японию является то, что помимо основного переводчика по деловой программе группу сопровождает также бытовой переводчик, который поможет Вам в выборе подарков и решении других интересующих Вас вопросов. У многих наших участников после того как они попробуют подогретое на пару японское рисовое вино «сакэ» появляется желание приобрести его в качестве сувенира, поэтому переводчик может сводить в магазин и рассказать про сакэ, «умэсю» (сливовое вино), «сёчу» (рисовая водка) и многое другое
Ужин второго дня будет проводиться в ресторане «якинику» (жаренное мясо) с ночным видом на город Нагоя. Это — одно из самых любимых блюд в Японии. Вы сможете попробовать тающее во рту мясо, слегка поджаренное на решетке на открытом огне, с различными соусами
Продолжение обучения в «Toyota Engineering Corporation». Учимся стандартизации по-тойотовски, а во второй половине дня – практическое занятие в группах по отработке полученных знаний, выявлению потерь, составлению кайдзэн-мероприятий и их реализации на учебном конвейере. И в завершение – презентация результатов работы, подведение итогов соревнования и получение сертификатов от Президента «Toyota Engineering Corporation» об участии в семинаре. В следующие дни мы посещаем только производственные компании
Шоппинг этого вечера будет посвящен сувенирам и приятным прогулкам по большим магазинам японского мегаполиса. В Японии можно приобрести большое количество различных сувениров. Дарума (кукла-неваляшка), которая исполнит Ваше желание, если Вы нарисуете ему глаз, «кандзаси» — длинные шпильки с украшением, которые «куноичи» (женщины-ниндзя) использовали в качестве оружия, футболки с иероглифами и многое другое
На ужине нашего третьего дня пребывания в Японии Вы попробуете традиционный праздничный японский ужин «кайсэки-рёри». Это получение наслаждения от созерцания блюд, утвари, от вкуса изысканных продуктов, тщательно продуманного меню, и от совместно проведённого времени. Кухня «кайсэки» тесно связана с сезонами, поэтому меню в ресторанах меняется минимум четыре раза в год. Меняется всё, начиная от продуктов и заканчивая посудой и декоративными элементами сервировки
Уникальное преимущество посещения предприятий заключается в том, что нашу группу будет сопровождать эксперт с 30-летним опытом работы в Тойота. Если у Вас возникнут какие-либо вопросы, то их можно задать не только непосредственно на предприятии, но и подробнее расспросить в автобусе во время трансферов
Посещение компании «Avex» (http://www.avex-inc.co.jp).
Из многочисленных успешных компаний префектуры Аичи эксперты ТЕС выбрали это предприятие не случайно. При посещении обратите внимание на движения сотрудников. Они очень уверенно выполняют каждое действие, хотя тут встречаются и очень сложные операции. Эта компания умело пользуется малым пространством, визуализируя каждый элемент на производстве. Смотрим также на систему TPM (всеобщее профилактическое обслуживание оборудование, всего 2 ремонтника на 200 станков), систему подачи кайдзэн-предложений и освоения новых операций, доски управления изменениями и т.д.
Посещение сборочного завода «Мотомачи» компании «Тoyota Motor Corporation».
Этот завод, наверное, не требует никаких объяснений, так как это классика Производственной системы Тойоты, который мечтает посетить каждый производственник. Завод Мотомачи — это действующий завод по сборке автомобилей «Краун», «Эстима», «Марк Х», а также некоторых моделей Лексус. Смотрим на 5С и организацию, внутризаводскую логистику (точно вовремя), поточность многономенклатурного производства, андон, кайдзэн-решения на рабочих местах и т.д.
На ужин четвертого дня для Вас приготовили возможность ознакомления с японским национальным блюдом «сябу-сябу». Это тончайшие и нежные куски мяса, которые моментально готовятся прямо за столом. В качестве соуса подаются разные варианты с японским лимоном «юзу» и с японской редькой «дайкон»
Мы посетим компанию «G.S.Electech» (http://www.gs-electech.co.jp/english/index.html), производителя автоэлектрокомпонентов для компании «Toyota Motor Corporation».
Здесь стоит обратить внимание на организацию внешней и внутренней логистики с помощью карточек «канбан», примеры встраивания качества в процессы, систему развития сотрудников и поставщиков, обустройство офисных рабочих мест и 5С. Компанию также отличает высокая степень визуализации производства
Экскурсия в Технологический музей Тойоты
В музее Вы сможете не только насладиться фотосъемками с новейшими моделями Тойота, но также проследить нелегкий процесс развития группы Тойота в течении более чем 100 лет, становление самой известной в мире производственной системы. Например, узнать, как изобретение Сакити Тоёда первого в мире автоматического ткацкого станка повлияло на подход компании к организации производства. Кроме того, в местном сувенирном магазине можно будет приобрести эксклюзивные сувениры с эмблемой Тойота
На ужине в пятый день Вашего пребывания в Нагое Вы сможете попробовать блюдо, которым заслуженно гордятся местные жители. Это жареная курица в особом уникальном соусе – «нагоя кочин»
Посещение логистического центра компании «Тoyota Motor Corporation» в г.Огути
На этот логистический центр съезжается посмотреть вся Япония, чтобы посмотреть уникальную систему вытягивания «точно вовремя», которая работает практически без потерь какого-либо времени или пространства. Сюда ежечасно приходят тысячи различных деталей, которые затем формируются в соответствии с потребностями тысяч сервисных центров Тойоты в Японии и за рубежом. Здесь можно обратить внимание и на хорошо продуманную визуализацию, и на «додзё» (учебный центр), в котором в течение одного дня обучают новых сотрудников. Посетителей центра обычно больше всего впечатляет методы и инструменты для обучения, а также яркие наглядные способы обучения технике безопасности
В этот день мы посещаем наш шоппинг детям. Япония славится не только уникальными игрушками и сувенирами, но также электротехникой. В этот день Вы сможете осуществить мечту своего ребенка и приобрести робота, вертолет или даже компьютер
Получение международных сертификатов и завершение деловой программы будет отмечаться в традиционном ресторане с самым популярным в мире японским блюдом «суши». Почувствуйте широкий выбор, свежесть морепродуктов и свое умение есть палочками (к этому моменту все уже уверенно едят с их помощью)!
В этот день Вы сможете после рабочей недели в Японии отдохнуть и насладиться столицей этой уникальной страны. Утром мы переезжаем из Нагоя в Токио, а затем на автобусе отправляемся на экскурсию. В программе — посещение Восточного сада императорского дворца, храма «Дзодзодзи», насыпного острова Одайба в Токийском заливе, известного во всем мире района продажи электротоваров «Акихабара» и многое другое
И, конечно же, по всему маршруту любуемся цветением сакуры. С середины марта до средины апреля — время, когда японцы поклоняются этому символу весны.
В этот день мы остановимся в гостинице неподалеку от аэропорта «Нарита». Ее прелесть заключается в том, что здесь есть возможность посетить настоящий горячий термальный источник «онсэн», а по желанию – сделать знаменитый японский точечный массаж «сиацу»
Всего в 20 минутах езды от гостиницы находится аэропорт, где в завершение нашей поездки мы сможем подкупить необходимые сувениры перед вылетом. Зона «duty free» в Нарите считается одной из лучшей в Восточной Азии. До свидания, Япония!
Япония ждет Вас!
Аргус-Спектр — замечательный пример российской инновационной компании, сочетающей смелые научные разработки, производство на основе принципов производственной системы Тойоты и активные продажи. Поздравляем наших коллег с наступающим Новым годом! Так держать!
Эксклюзивное интервью с Тосио Хорикири, Президентом компании «Toyota Engineering Corporation» и Института управления Toyota, генеральным директором Центра сертификации по TPS. Toyota Production System произвела настоящую революцию в промышленности, представив совершенно новый подход к созданию продукта и став эталоном грамотного управления производством. О том, что представляет собой Производственная Система Toyota и как проходит ее внедрение в России, редакция портала «Управление производством» узнала из первых рук, связавшись с Президентом компании «Toyota Engineering Corporation» и Института управления Toyota, генеральным директором Центра сертификации по TPS Тосио Хорикири.
– Господин Хорикири, расскажите, пожалуйста, о компании «Toyota Engineering Corporation» (TEC), Институте управления Toyota и Центре сертификации по TPS, руководителем которых Вы являетесь. Когда и зачем они были созданы? Какие задачи они решают сейчас и как взаимосвязаны между собой?
Первоначально Производственная Система Toyota создавалась для повышения производительности и конкурентоспособности японской компании на мировом рынке, но затем наши методы работы и сам подход к производству обрели такую популярность, что мы стали оказывать консультационную помощь по внедрению T-TPS на производственных предприятиях как в Японии, так и за ее пределами – в США, России, Австрии, Турции, Китае, Южной Корее и других странах. Так в феврале 2002 года была создана Toyota Engineering Corporation, основной функцией которой является обучение основам T-TPS на базе практического опыта и новейших материалов, семинаров и лекций, проводимых экспертами высочайшего класса с более чем 35-летним опытом работы в Toyota Motor Corporation. Консалтингом мы занимаемся уже долгие годы, и за это время через нас прошли несколько десятков предприятий. Обучение производственным и управленческим принципам компании Toyota проходит на базе Института управления Toyota, занимающегося разработкой и усовершенствованием Всеобщей Системы Управленияl (TMS), и Центра сертификации, фактически ставшего той движущей силой, которая позволила распространить основы Производственной Системы Toyota по всему миру. Успех компании во внедрении новых принципов работы во многом зависит от стройности системы и тесной взаимосвязи всех элементов: Производственной Системы Toyota (TPS), Системы разработки продукции Toyota (TDS) и Системы Маркетинга и Продаж Toyota (TMSS), на которых надстраивается Всеобщая Система Управления.
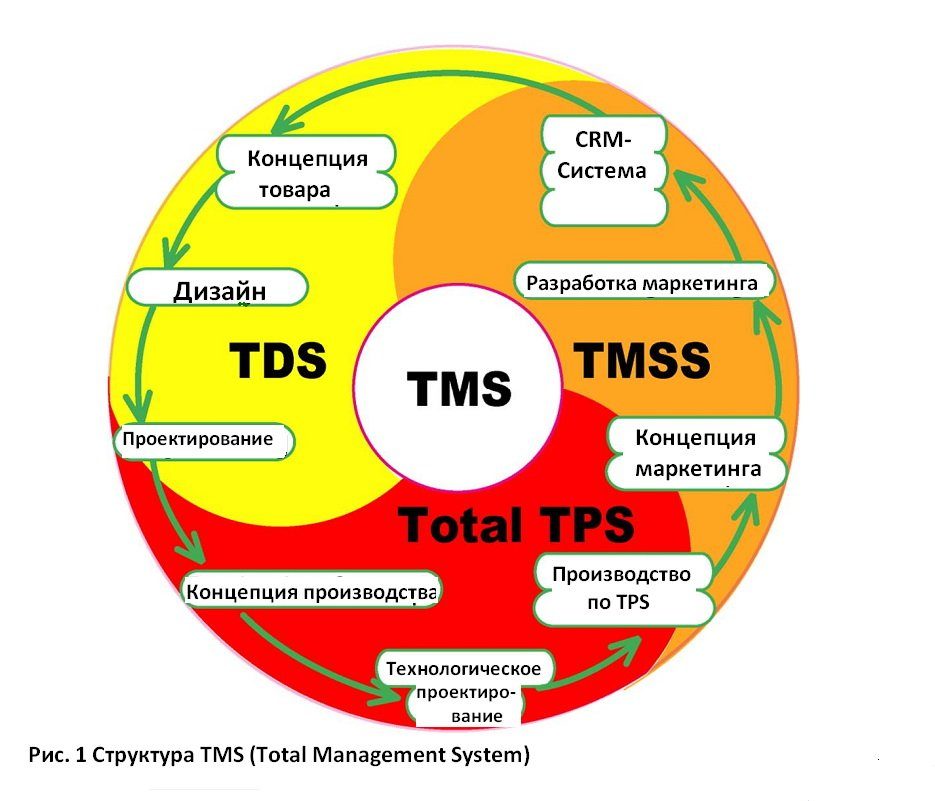
Она представляет собой технологии эффективного и инновационного менеджмента, направленные на повышение качества, сокращение затрат, рост продаж и оптимизацию процесса разработки новой продукции. Причем каждая организация занимается своим делом. Участники наших семинаров имеют возможность ознакомиться с основами TPS, обучиться методам мотивации сотрудников и на практике оценить свои способности внедрения принципов кайдзэн и канбан. Также обучение включает в себя посещение заводов Toyota, где можно увидеть Систему в действии. Это действует лучше любых презентаций. Предлагая свои решения в области управления, мы не бросаем компании на произвол судьбы, а проводим регулярный инструктаж по всем бизнес-процессам предприятия – от разработки новой продукции до администрирования и контроля качества – до тех пор, пока TPS и TMS не станут органической частью компании.
Дело в том, что бережливое производство нужно внедрять не только тогда, когда компания переживает кризис или экстренно нуждается в сокращении затрат. Непрерывное совершенствование – вот ключ к успеху. Даже если дела у компании идут хорошо, всегда можно сделать лучше. Мы должны действовать и мыслить проактивно, постоянно диагностируя производство на наличие «слабых мест», которые в будущем могут вылиться в серьезные проблемы. И не стоит пытаться решить все проблемы разом и достичь существенных результатов в короткий срок. Непрерывное совершенствование означает также необходимость быть терпеливым. На достижение по-настоящему заметных результатов и полную адаптацию производства к TPS уходит в среднем три года.
Основы Производственной Системы Toyota неизменны, хотя они и переживают некоторые усовершенствования со временем. Ведь разрабатывая Систему, мы учились на практике, на своих успехах и ошибках. В частности, TPS, ориентированная на производственные предприятия, строительные и торговые компании, была дополнена TMS, которая успешно применяется и на предприятиях сферы услуг – финансы, страхование, IT и прочее. Так появилась T-TPS охватывающая широкий спектр бизнеса. Ключом к ее пониманию служит следование кайдзэн, непрерывному совершенствованию, которым должны руководствоваться все участники производственного процесса – от руководства до рядовых сотрудников. А лучший способ добиться понимания, по нашему опыту, – genchi genbutsu – принцип «иди и посмотри своими глазами». Только так можно по-настоящему вникнуть в то, как создается продукт.
Сложно сказать, чтобы производственная среда в России существенно отличалась. Ведь мы говорим о производстве, а товары производятся в каждой стране мира. Так что у нас уже есть нечто общее. Некоторые слабые стороны у российских производственных систем есть, но они коренятся не в производственной среде региона. Российским компаниям следует больше внимания уделять организации своих цехов. Они должны быть организованы более рационально, чтобы рабочие не тратили столько времени впустую на деятельность, которая не приводит к созданию ценности конечного продукта. Зачастую эффективность можно существенно поднять без каких-либо материальных затрат, просто приведя в порядок рабочее место или переставив некоторое оборудование. Уже в этом заложен большой потенциал повышения производительности.
Мы начали оказывать российским компаниям поддержку во внедрении Производственной Системы Toyota в 2007 году. Первой стала фирма по производству корма для животных. Наши технологии прижились невероятно быстро, и уже через полтора года нашу работу там можно было считать завершенной. Компания прекрасно справлялась и без нас. Затем, с 2009 года, нашими технологиями заинтересовались более крупные производства – это автокомплектующие, аккумуляторы, сельскохозяйственная техника, автомобили, стройматериалы. Внедрение и развитие TPS идет там до сих пор, и мы оказываем им всяческую помощь. Позитивные результаты уже заметны. Кроме того мы регулярно ездим по российским городам с лекциями и семинарами по внедрению бережливого производства. Мне довелось побывать в Татарстане, Самаре, Перми, в этом году также во Владивостоке, Находке и Комсомольске-на-Амуре.
Как я уже говорил, специфика российского бизнеса (которая, несомненно, есть, если мы хотя бы сравним Россию с Японией или странами Запада) не является препятствием для внедрения T-TPS. Наша Производственная Система не идет вразрез с производственными принципами российских компаний, а, как доказывает наш опыт, вполне успешно встраивается в российское производство, поднимая его на более высокий уровень. Так что если российские компании будут в точности следовать разработанными нами рекомендациям и прилагать все усилия, чтобы привлечь каждого сотрудника компании к развитию Производственной Системы, проблем у них не возникнет. Более того, они смогут более тщательно планировать свое развитие и прогнозировать ожидаемые усовершенствования.
Производственная Система Toyota становится все более и более популярной по всему миру, и в России в том числе. Она все активнее внедряется на российском производстве. И, конечно, нам приятно знать, что разработанной нами Системе доверяют ключевые фигуры мирового бизнеса. Ошибка многих компаний в том, что они ожидают моментального взлета производительности, но даже в самой корпорации Toyota Motor внедрение и развитие TPS нельзя считать полностью завершенным. Бережливое производство и грамотное управление – это процесс, а не результат. В России сегодня растет понимание этого, понимание того, как должна работать эта Система, но вам нужно научиться быть более терпеливыми. На то, чтобы TPS надежно вошла в российское производство, нужно время.
Введение Производственной Системы Toyota в российские производства при поддержке специалистов со стороны нашей компании, как правило, проходит довольно гладко. А залог долгосрочного успеха – последовательность, о которой я уже говорил сегодня. Стремление не просто достичь высоких показателей, удовлетвориться успехом и закончить на этом, а принять принципы бережливого производства как норму функционирования предприятия, сделать кайдзэн-философию делом каждого сотрудника каждый день.
Несмотря на отдельные довольно яркие успехи внедрения T-TPS на российских предприятиях, общая осведомленность о ней в России не слишком высока. Многие компании привыкли к своим традиционным методам управления и либо не хотят меняться, либо боятся, что новые методы работы натолкнутся на неприятие сотрудников. Мы намерены это исправить. Toyota Engineering Corporation стремится расширить членство представителей российского бизнеса в Центре сертификации по TPS и с готовностью помогает компаниям в усовершенствовании их систем управления. Кроме того, мы всячески продвигаем технологическое совершенствование через обмен опытом, регулярные встречи и визиты на предприятия. Россия – один из наших стратегических партнеров, и мы настроены на тесное сотрудничество.
8-16 ноября Центр «Кайдзэн» совместно с ЦНТИ «Прогресс» и Toyota Engineering Corporation провел очередную стажировку в Японии для руководителей промышленных и энергетических предприятий.
Работать начали уже в аэропорту Шереметьево, перед посадкой на рейс Москва – Токио: горячо обсуждали книги по бережливому производству и делились опытом. Тому, кто душой болеет за дело, всегда есть чем поделиться с коллегами. А в этой группе собрались именно такие люди – специалисты, реально внедряющие элементы производственной системы Toyota на таких предприятиях как ОАО НПО «Электромашина», ЗАО «Брянский машиностроительный завод», ЗАО «Пермснабсбыт», ОАО «ЛОЭСК», ООО «Строймонтажинжиниринг».
По мнению участников, система бережливого производства (T-TPS) на сегодняшний день является наиболее реальным инструментом для оптимизации производства и повышения эффективности труда. Именно эта задача стоит сегодня как перед предприятиями, выполняющими государственный заказ в рамках жестких бюджетов, так и перед коммерческими производственными фирмами, работающими в глобальной конкурентной среде.
Как работает производственная система Toyota японские специалисты наглядно продемонстрировали не только на одном из собственных сборочных автомобильных производств, но и на предприятиях — поставщиках 1-го и 2-го уровня. Участники стажировки увидели, как в реальности система вытягивания (канбан) обеспечивает минимизацию запасов и экономию денежных средств. Возможно ли внедрить такое в России? Такого сомнения уже не возникает. Возникают споры о технике внедрения, о конкретных приемах и методах работы по принципу «фиксированное время – нефиксированное количество».
Принято считать, что в Японии высокая организация труда. Мы убедились в этом сами. При высокой степени роботизации доля ручного труда значительна. При этом каждая производственная операция отлажена до микродвижений рабочего на своем участке. Среди рабочих проводятся соревнования на уровень мастерства, работает система нематериальной мотивации. Эффективное использование рабочей силы поражает – например, при нехватке сотрудников на «горячем» участке руководитель легко перенаправляет нужные трудовые ресурсы с других участков, и это не вызывает никаких сбоев в работе – процесс отлажен до автоматизма.
Пожалуй, самая творческая тема курса – организация кайдзэн-работы, внедрение системы подачи кайздзэн-предложений. Поразило, сколь простыми и оригинальными могут быть рационализаторские решения, идущие «снизу», от самих рабочих. На предприятии по производству прецизионных деталей в качестве дополнительного фильтра стали применять женские капроновые колготки: методом проб и ошибок вычисляли оптимальную плотность – целое маркетинговое исследование провели;-). На другом – придумали систему направляющих, которая позволяет быстро и точно вставлять кабель в пластиковую трубку. Ну а тележка для перевозки и сортировки запчастей в логистическом центре – это просто вершина кайдзэн-рационализации – так просто, практично, удобно! Конструктор не додумался, а рабочие смогли – кому, как не им, знать, что действительно сделает их работу максимально быстрой и качественной.
Активно обсуждался вопрос организации взаимодействия и сотрудничества конструкторов и рабочих. В России конструкторы несколько снисходительно относятся к рацпредложениям, вносящим серьезные изменения в конструкцию. Россиянам было интересно узнать, как решалась эта проблема в Японии. Было интересно увидеть, как в Японии работают инструменты нематериальной мотивации труда.
Куратор стажировки – Кацухико Судзуки – настоящий Сэнсэй: мудрый, опытный, удивительно обаятельный! У него за плечами более 40 лет работы на Toyota Motors, из которых 20 лет – на производственных площадках, а другие 20 – в неустанных трудах по развитию системы Toyota в качестве главного тренера и консультанта на заводах Toyota. Именно он руководил внедрением системы «канбан» на заводе Toyota Motomachi, который с огромным интересом посетили участники стажировки.
Именно К. Судзуки с 1980 по 1984 году работал в США и лично обучал специалистов General Motors в совместном с Toyota совместном предприятии NUMMI, его постоянным переводчиком на протяжении этих 5 лет был Джон Шук — ныне известный автор книги «Учись видеть бизнес-процессы», президент компании «Lean Enterprise Institute» (США). Производственная система Тойота как концепция управления и организации производства возникла в результате кризиса 50-х годов и вывела Японию в мировые лидеры. Это дает основание воспринимать нынешний экономический и политический кризис как шанс. Шанс адаптировать лучшие мировые практики к особенной российской производственной культуре и менталитету. Шанс для развития российского промышленного производства. Разумеется, бережливого.
Информационный портал «Управление производством» провели конкурс работ «Управление производством – 2014».
Мы поздравляем Корнилкову Веронику, инженера по бизнес-процессам, Отдела развития производственной системы ГК «Новомет» с победой в конкурсе!
ГК «Новомет» — является одним из крупнейших в России производителей нефтепогружного оборудования. Нашей компанией предоставляется полный спектр услуг от разработки до установки готового изделия в скважину и дальнейшего его обслуживания. Наше оборудование характеризуется широкой линейкой типоразмеров ступеней, нацеленностью на инновации, установки, производимые нами, могут быть использованы в осложненных условиях эксплуатации.
Целью любой организации является получение постоянной прибыли, увеличение финансовой стабильности предприятия. Согласно известной формуле:
Прибыль = Цена – Издержки
Для достижения данной цели предприятию необходимо постоянно работать со своими издержками, сокращать их. Идея бережливого производства совершенно этому не противоречит. Достижение финансовой стабильности предприятия через бережливое производство возможно путем исключения 8 потерь организации, которые непосредственно влияют на размер издержек, вовлечения сотрудников в процесс непрерывного совершенствования, построения особой корпоративной культуры.
Наше предприятие начало осваивать философию, инструменты Бережливого производства около 7 лет назад. Первоначальные проекты были связаны с совершенствованием производственных процессов и сокращением таких потерь как лишние действия, транспортировка, ожидания, брак, для этого были использованы такие инструменты как 5С, ТРМ, быстрая переналадка, методы статистики, проводились фотографии рабочего дня, параллельно делали упор на вовлечение сотрудников в процесс развития и поддержания системы.
Но достижение максимальных результатов, с точки зрения совершенствования процесса, возможно при исключении таких потерь как перепроизводство и запасы. Одной из злейших потерь с точки зрения Тойоты является именно перепроизводство.
В начале 2014 года нами был запущен проект по организации вытягивающей системы между двумя подразделениями: цехом 10 и участком 25, с использованием карточек Канбан. Цех 10 является сборочным производством электродвигателей и является процессом потребителем. Участок 25 – участок автоматизированной штамповки, производит комплектующие для сборки двигателей: пакеты ротора и листы статора.
До начала проекта нередко случались проблемы, связанные с перебоем в поставке комплектующих по некоторым позициям для цеха 10, что вызывало его простои. Но при этом на участках сборки цеха 10 и зоны отгрузки участка 25 были завалы деталей, не требующихся для сборки. Процесс поставщик толкал произведенные им детали своему потребителю, не обращая внимания на текущую потребность, при этом на сборочных участках невозможно было развернуться. В таких условиях эффективность проектов по совершенствованию процессов, проводимых внутри подразделений, сводилась к нулю.
При старте проекта были определены цели до конца 2014 года, достижение которых было необходимо для успешной реализации проекта:
Для решения проблемы простоев по причине отсутствия комплектующих цех 10 прибегал к помощи сторонних поставщиков, что позволяло перекрывать имеющуюся потребность. При условии успешной реализации проекта исчезает потребность во внешних поставках, участок 25 в полной мере сможет обеспечивать процесс-потребитель всем необходимым.
Для того чтобы обеспечить вытягивающую систему между цехом 10 и участком 25 необходимо придерживаться правил системы вытягивания:
Без соблюдения установленных правил ход производства может быть нарушен, что повлечет за собой перепроизводство продукции. Данные правила были ретранслированы для каждого рабочего, задействованного в процессе: транспортных рабочих, специалистов ПРБ, мастеров, слесарей сборочных участков. Ключевым моментом для функционирования системы является именно вовлечение сотрудников. Каждый сотрудник должен понимать свои функции и действия, требуемые от него для обеспечения системы вытягивания.
Как уже сказано выше, наша система работает по принципам вытягивания с применением сигнальных карточек канбан. Данные карточки являются не только сигналом к пополнению супермаркета, но и являются мерой измерения запасов. Для каждой тары (ящика) прикрепляется своя карточка. Количество ящиков по каждому изделию равно количеству карточек канбан и соответствует максимальному допустимому уровню запасов.
Для расчета уровня запасов используется следующая формула:
N = a x P / T,
Где
N – количество карточек канбан (шт.),
а – ежедневно потребляемое количество деталей (рассчитывается исходя из спроса за последние три месяца) (шт.),
Р – производственный цикл поставляемых деталей. В него входит не только время, затрачиваемое на производство, но и время на задержки в производстве (переточка штампа, задержки с комплектующими деталями), транспортировку, переналадку (сутки).
Т — объем тары, (шт).
По результатам подсчетов по каждому изделию получили следующие целевые значения, таблица 2:
| 181.001.0130_Пакет ротора | 1 | 1 |
| 181.001.0173_Лист статора | 1 | 1 |
| 182.001.0130_Пакет ротора | 2 | 1 |
| 182.001.0173_Лист статора | 2 | 1 |
| 183.001.0130_Пакет ротора | 8 | 3 |
| 183.001.0173_Лист статора | 13 | 4 |
| 184.001.0130_Пакет ротора | 1 | 1 |
| 184.001.0173_Лист статора | 3 | 1 |
| 191.001.0173_Лист статора | 1 | 1 |
| 193.001.0173_Лист статора | 4 | 1 |
| 36 | 15 |
Для управления вытягивающей системы определено три вида карточек: карточки производства (управление на участке 25), карточки отбора (управление в цехе 10), карточки контроля (контроль для специалистов ПРБ).
Далее нами была определена схема функционирования вытягивающей системы между подразделениями.
В цехе 10 установлен максимально допустимый запас по каждому изделию равный двум ящикам, выделена специальная зона. На каждом ящике имеется кармашек для карточек. При поступлении продукции в цех в кармашке размещается карточка отбора и контрольная карточка см. рис. 3. Контрольная карточка отдается специалисту ПРБ для документального учета, в кармашке остается карточка отбора, карточка отбора не может быть изъята до того, пока все детали из ящика не будут израсходованы. После того как ящик полностью израсходован, карточка отбора поступает в специальный накопитель.
Наличие карточки в накопителе является сигналом к пополнению деталей на участках. При наличии карточки транспортный рабочий забирает ее и едет на участок 25. В зоне канбан супермаркета участка 25 выбирает детали в соответствии с информацией, имеющейся на карточке: сверяет данные карточки отбора из цеха 10 с карточкой производства участка 25 и карточкой контроля, расположенными в кармане ящика (см. рис 4). Если противоречий нет, то размещает карточку производства в накопитель, расположенный рядом с зоной канбан супермаркета, и перемещает ящик с деталями, карточкой отбора и контрольной карточкой в цех 10. После этого действия повторяются.
В 9:30 каждой рабочей смены специалист ПРБ участка 25 проверяет наличие карточек производства в накопителе рядом с зоной канбан супермаркета. Забирает карточки и оформляет необходимые документы на указанные в карточках детали. Документы относит специалисту ПРБ цеха 10. Данные в документах должны совпадать с данными карточек контроля, передаваемых специалисту ПРБ цеха 10 при поступлении деталей. При отсутствии отклонений оставляет документы и забирает контрольные карточки. Карточки производства размещает на стенд очередности выполнения заданий участка 25, контрольные карточки помещает в ящики при проведении выпуска изделий и сверки остатков продукции.
Важно, что в одном ящике не может одновременно располагаться несколько карточек одного типа. Также нельзя допускать одновременного расположения карточек производства и отбора в одном ящике.
Стенд очередности выполнения заданий участка 25 определяет приоритеты изготовления продукции и содержит три зоны: зеленую – необходимости в изготовлении нет, желтую – изготовление необходимо, красную – срочно требуется пополнение супермаркета. При составлении плана на смену в первую очередь ставят детали, карточки производства которых попали в красную зону, далее – в желтую, и в последнюю очередь – в зеленую.
После проведения всех подготовительных работ, включая обучение сотрудников, повторюсь, этот этап является очень важным при становлении системы, мы перешли к этапу отработки на практике.
В течение первых 2 месяцев проводился жесткий контроль за функционированием системы, еженедельно собиралась проектная группа по рассмотрению имеющихся проблем, был разработан регламент описывающий работу систему. Согласно установленному регламенту пересмотр уровня канбан супермаркета производится каждые три месяца, но мониторинг изменения мы проводим ежемесячно, чтобы быть готовым вовремя отреагировать на возможные отклонения.
Результаты проекта
За период с начала проекта до настоящего момента, то есть за 7 месяцев, удалось сократить уровень запасов до целевого значения, таблица 3:
Изделие
Итого
Вместимость тары, шт.
в карточках, шт.
ЦЕЛЕВОЕ значение в карточках, шт.
| 181.001.0130_Пакет ротора | 177 | 165 | 2 | 1 |
| 181.001.0173_Лист статора | 267 901 | 70 000 | 4 | 1 |
| 182.001.0130_Пакет ротора | 329 | 165 | 2 | 2 |
| 182.001.0173_Лист статора | 160 278 | 82 000 | 2 | 2 |
| 183.001.0130_Пакет ротора | 1 119 | 165 | 7 | 8 |
| 183.001.0173_Лист статора | 827 210 | 70 000 | 12 | 13 |
| 184.001.0130_Пакет ротора | 313 | 165 | 2 | 1 |
| 184.001.0173_Лист статора | 103 665 | 40 000 | 3 | 3 |
| 191.001.0173_Лист статора | 273 042 | 208 000 | 2 | 1 |
| 193.001.0173_Лист статора | 246 342 | 98 000 | 3 | 4 |
| 39 | 36 |
Несмотря на проведанные нами мероприятия и полученные результаты, останавливаться ни в коем случае нельзя. Уровень канбан супермаркета может быть снижен и в дальнейшем. Перспективными направлениями для этого являются:
Эти и другие мероприятия позволят совершенствовать наши процессы и в дальнейшем.
Автор:
Корнилкова Вероника Юрьевна,
инженер по бизнес-процессам,
Отдел развития производственной системы «ЗАО Новомет-Пермь»
Накануне очередной поездки в Японию для обучения на Тойоте разбирал фотографии из предыдущих посещений Страны восходящего солнца. Тойотовцы всегда в обучении и в работе — на производстве и в аудитории — используют флип-чарты, доски или просто бумагу для визуализации своих мыслей, предложений. Конечно, образец для подражания – президент и основатель компании «Тойота инжиниринг корпорэйш» Тосио Хорикири. Побывал с ним в более чем 20-ти российских городах как для проведения открытых и корпоративных семинаров-тренингов, так аудитов производственных систем. Любую мысль он практически сразу же воспроизводит маркером на доске и всегда в графическом виде.
Вдруг поймал себя на мысли – насколько много различных видов и направлений визуализации Японии в повседневной жизни, а не только на производстве. При этом содержание понятно и ясно – без излишних комментариев – для всех потребителей этой информации. Говорят, что зрение обеспечивает человек до 90% информации.
В первую очередь, касается витрин ресторанов. Выставленные на входе муляжи в натуральную величину дают ясное понимание, что это за блюдо, какого размера, как называется, сколько в нем калорий и самое главное – хочу ли я это съесть. И никаких загадок, что это за салат «Восточная сказка» и суп «Китайский бриз».
Еще примеры – раздельный сбор мусора и урны для него. Когда жил в Японии, мы весь мусор сортировали на 7 видов (сгораемый, несгораемый, пластик, бумага, стекло, алюминиевые банки, неразборные предметы, например, устаревшие электроприборы ) и должны были выносить его в определенное место в определенные часы и дни недели.
Вот еще пример – как организована пока еще практически не встречающаяся у нас заправка для электромобилей.
На станции токийского метро.
В целом же, если обобщить, то для чего нам нужна визуализация, то, как мне видится, основные цели ее в следующем:
И на последок задача – угадайте, что и какое заведение рекламирует данная вывеска. Приз – 10 % скидка на семинары Центра «Кайдзэн».
Удачи всем!
Алексей Суханов
В настоящее время, возрастает интерес к вопросу управления персоналом в компаниях:
Мы предлагаем новую программу обучения руководителей, которая поможет совместно ответить на важные вопросы во взаимодействии с персоналом, поможет руководителям по новому организовать рабочий процесс, добиться результативной работы сотрудников и достижение поставленных целей и задач.
16-18 сентября 2014 года в г. Санкт-Петербурге состоялась очередная Межрегиональная конференция «Модели эффективного производства». Тема очередной конференции — Управление машиностроительным предприятием и дискретным производством.
В конференции приняли участия предприятия из разных регионов и городов России: г. С-Петербург, г. Москва и Московская область, г. Тула, г. Арзамас, г. Рыбинск, г. Магнитогорск, Владимирская область, Челябинская область, г. Ульяновск, г. Красноярск и др.
На конференции были рассмотрены вопросы:
В конце конференции была проведен дискуссионный блок «Что мешает внедрению современных систем и моделей управления производством», на котором можно было обменяться мнениями и опытом преодоления трудностей и достижения результата. Участники конференции затронули проблемы своих предприятий. Для того чтобы повысить эффективность необходима командная работа всего коллектива компании. А зачастую слышится: «Нам еще рано, мы не готовы, наше предприятие особенное и это не для нас, это у нас не применимо, у нас старое оборудование, у меня и так все хорошо и др.» Участники делились своим опытом в решении данных проблем и обсуждали как результативнее вовлекать персонал в процесс совершенствования.
Закончилась дискуссия важным обоснованием всех затронутых тем:
Для того чтобы быстрее получить желаемые результаты в компании и достигнуть поставленные цели важно: Начинать действовать! Искать пути и средства! Не бояться!
Герман Греф, президент Сбербанка России, выступил в рамках сессии «Макроэкономическая политика – время ключевых решений» инвестиционного форума «Россия зовет!». На мой взгляд, выступление получилось весьма интересным и, что самое главное, неожиданным по содержанию.
В нем было немало цепляющих вещей про улетевший рубль и догнавшие его цены, о повышении налогов и влиянии таких решений на бизнес и ситуацию в стране, о разнице подходов к созданию особых экономических зон в России и Китае, об альтернативах экономической политики и выборе между мобилизационной экономикой либо повышением эффективности.
И основной посыл, который прозвучал в речи Грефа, касался как раз вопроса эффективности и качества управления. Что вдвойне интересно — он имеет в виду как государственное, так и корпоративное (частные компании). По мнению Германа Оскаровича — это корневые вещи, которые необходимо поменять. Ниже я приведу ряд цитат, которые кажутся мне ключевыми в его выступлении, а также вы сможете посмотреть видеозапись доклада главы Сбербанка.
Что является базовым во всей этой конструкции? Соблюдение законов экономики. Почему мы к законам физики относимся с уважением, а законы экономики — мы считаем — имеют некий резиновый характер, будто их можно натянуть на всякого желающего. Так не бывает…
Почему распался Советcкий Союз? Можно ковыряться в макроэкономических причинах, но есть одна ключевая, которая обусловила все остальные — это потрясающая некомпетентность советского руководства. В первую очередь в области экономики. Они не уважали законов развития экономики. И я скажу даже больше — они их не знали… Нам очень важно делать уроки из своей истории. Нельзя допустить повторения той же самой ситуации.
Я не хочу стоять в старом советском Сбербанке два часа в очереди, чтобы меня плохо обслужила девушка… Я не хочу стоять в очередь в старый советский магазин, я хочу прийти в современный Магнит, построенный современным российским менеджером, или X5 Retail, где шикарный сервис, где есть контроль качества продуктов и тд и тд…
Вопрос — «Что нам нужно сделать?». Да ответ очень прост — нужно радикально повысить качество управления.
У нас немыслимые общественные издержки в области государственного управления. Если мы посчитаем издержки на единицу эффективности, они будут гигантскими. И в эту гигантскую мельницу неэффективности сколько угодно не заправляй зерна, муки мы не получим.
Проблема в том, что никто не верит, что будет создано нечто эффективное. И это базовые проблемы. Давайте это обсуждать. Как нам изменить механизм в первую очередь государственного управления, сделать его более компактным, более эффективным. Потом — как нам сделать механизм более эффективным в государственных компаниях. А если мы не видим этого давайте их приватизируем. И третье — как заставить частные компании быть более эффективными. Ответ очевиден — «жесточайшая конкуренция». У нас конкуренции не хватает. У нас пол экономики монополизировано. А значит не будет никакой эффективности.
Нельзя мотивировать людей как в Советском Союзе ГУЛАГом. Эта мотивация недолгая и она ломается. Люди не могут создавать творческие продукты в условиях, когда у них ест непонимание текущей экономической политики, текущего бизнес-климата.
Я пять лет, будучи министром, боролся за создание особых экономических зон. Зоны создали. Льгот никаких. Зона — это не то, что обнесено забором. Не всегда это то…
Всем нам нужно перестать говорить о структурных реформах, как некой абстракции, а нужно исправить то, что у нас в фундаменте лежит, и без исправления этого фундамента — это качество управления (и государственного и корпоративного) — в стране без этого ничего дальше не произойдет
Автор:
Павел Рабунец — Руководитель и главный редактор Leaninfo.ru. В Институте комплексных стратегических исследований отвечает за развитие издательского направления —книги по бережливому производству. Преподает «бережливое производство» в Томском политехническом университете

