


Каждая организация должна непрерывно работать над совершенствованием бизнес-процессов для того, чтобы оставаться на рынке и получать максимальную прибыль. Для этого она должна работать над:
В свою очередь, для выполнения этих целей организация должна совершенствовать «Потоки создания ценности», сокращая классические 7 видов (перепроизводство, избыток запасов, транспортировка, ожидания, избыточная обработка, лишние движения, дефекты) и 5 видов организационных видов потерь (потери постановки цели, неправильно принятое решение, потери дублирования функций, потери мотивации, неиспользованный потенциал сотрудников).
В каждом потоке присутствуют три составляющих:
По разным оценкам экспертов процент работы, добавляющей ценность в потоках составляет от 15 до 60%. Инструменты бережливого производства используются для того, чтобы увеличить этот процент. Рассмотрим подробнее каждый инструмент.
Для визуализации и анализа материального и информационного потоков в процессе создания ценности применяется такой инструмент, как картирование.
Картирование позволяет:
Различают три вида карт потока создания ценностей:
При создании карт используются специальные символы материального и информационного потоков.
Карта потока текущего состояния — это состояние процесса на начало проектов по оптимизации со всеми проблемами и потерями.
Карта потока идеального состояния — это состояние процесса, в котором материальный и информационный потоки движутся без задержек. Цель разработки карты идеального состояния — определить разрывы между текущим и идеальным состоянием. Важно опираться при разработке карты идеального состояния на основные принципы организации производственного процесса:
Карта потока целевого состояния — это сопоставление возможностей производства, выявленных в ходе анализа, с необходимыми требованиями к максимальной эффективности процесса.
Карта целевого состояния отличается от карты идеального тем, что в ней отсутствуют цели, которые невозможно достичь на данном этапе, исходя из имеющихся ресурсов.
Таким образом картирование – это верхнеуровневый инструмент при реализации проектов по оптимизации. Рекомендуем начинать именно с картирования.
Картирование материальных и информационных потоков создания ценности может осуществляться на 4-ех уровнях: от уровня нескольких предприятий до уровня участка одного предприятия.
Существует четыре уровня картирования:
На уровне участка и рабочих мест используется такой инструмент как стандартизированная работа. Здесь наша задача изучить производственные операции, выявить потери с использованием хронометража и видеосъемки. Смотрим за движения ног для сокращения переходов, амплитуду движения рук и стараемся свести их минимуму, движением глаз для исключения поиск деталей и т.д.
Для каждого рабочего места определяется и составляется комплект бланков стандартизированной работы:
| № п/п | Наименование бланка | Назначение |
| 1 | Лист расчета времени такта | Рассчитать время такта |
| 2 | Подготовительный лист наблюдения | Определить общее время цикла, разбить операции на элементы, выявить лишние перемещения |
| 3 | Карта стандартизированной работы | |
| 4 | Лист наблюдения ручной работы | Выполнить хронометраж каждого элемента операции, определить наилучшее время выполнения каждого элемента и колебания времени его выполнения |
| 5 | Лист наблюдения периодической работы | |
| 6 | Объединенная карта стандартизированной работы | Визуализировать объединенную работу оператора и оборудования |
| 7 | Таблица сбалансированной работы | Составить таблицу сбалансированной работы, рассчитать необходимое количество работников |
| 8 | Лист производственной способности | Определить текущий уровень загрузки оборудования, рассчитать необходимое количество оборудования |
| 9 | Отчет о внедрении улучшения | Разработать и внедрить улучшения, убедиться в эффективности изменений |
| 10 | Результаты усовершенствований | |
| 11 | Стандарт операционной процедуры | Разработать стандарт работы, описывающий наиболее оптимальную последовательность выполнения операции |
Составляем план и внедряем мероприятия по улучшениям. После оптимизации – создаем Стандарт операционной процедуры, где прописываем:
Производственный анализ – один из важнейших инструментов Бережливого производства, направленный на оперативное выявление проблем производства путем получения точных данных о ходе выполнения плана производства на любом из этапов производства продукции.
Производственный анализ должен опираться на данные почасового производственного анализа на рабочем месте. В ходе проведения производственного анализа фиксируются отклонения от выполнения производственной программы (план/факт/отклонение), объем брака, причины простоев по классификатору и их длительность.
Для ключевого оборудования рассчитывается показатель «ОЕЕ» — показатель общей эффективности использования оборудования.
ОEE=А*P*Q, где
A — Доступность (Availability);
P — Производительность (Performance);
Q — Качество (Quality).
Записывайте истинные фактические данные за установленный период времени.
Создайте атмосферу доверия в которой проблемы не скрываются, а последовательно решаются
Ведение производственного анализа должно проходить в комплексе с эффективной процедурой решения проблем.
Методику решения проблем используют для:
Работа по решению проблемы должна фиксироваться в специально разработанной форме с целью:
Шаги решения проблем:
После внедрения срочных действий (временных мер) проблема на время исчезает, перестает доставлять хлопоты и о ней забывают.
Именно поэтому важно, как можно быстрее внедрить мероприятия, устраняющие коренную причину.
Для поиска коренной причины мы используем такие инструменты как:
Быстрая переналадка (SMED) — процесс переналадки производственного оборудования для перехода от производства одного вида детали к другому за максимально короткое время.
Цели применения SMED:
В традиционном мышлении сидит парадигма: «переналадки занимают время, их нужно делать как можно меньше. Чем больше размер партии, тем меньше потери». В концепции бережливого производства считается, что для снижения запасов необходимо снижать размеры партий запуска за счет снижения времени на переналадки.
Переналадка подразделяется на три категории:
Этапы внедрения SMED:
При анализе переналадки мы создаем циклограммы (текущая и целевая), диаграммы спагетти (текущая и целевая).
Диаграмма спагетти – это графическое изображение движения человека при выполнении работы, для визуализации перемещения материалов и изделий. Она называется так потому, что напоминает тарелку с итальянскими макаронами.
Для всеобщего вовлечения, а также для повышения производительности труда очень полезен 6S. Когда мы избавились от всего ненужного, разложили все предметы по местам, подписали их места хранения и следим за чистотой и порядком, это очень перестраивает сознание людей. Настраивает их на совершенствование. Также, становятся очень заметны люди, которые не хотят принимать в этом участия.
Этапы системы 6С:
Совершенствование. Не останавливаться на достигнутом и думать над дальнейшим развитием: система организации должна превратиться в образ жизни.
Причины, по которой работники многих успешных компаний используют именно 6С:
Становятся видимыми дальнейшие направления по улучшения
В системе 6С есть преимущества внедрения для каждого сотрудника:
Помогает понять, что, где и когда от вас требуется выполнять
В Японии никто никогда не гнушался «совершенствованием ради совершенствования» без прямой денежной выгоды. Всё это создает философию, создает дух. Не всё измеряется деньгами.
TPM (Всеобщее обслуживание оборудования) — это подход, цель которого заключается в обеспечении эффективной работы оборудования на протяжении всего срока его службы.
Метод всеобщего обслуживание оборудования построен на основе стабилизации и непрерывного улучшения процессов: технического обслуживания, системы планово-предупредительного ремонта, работы по принципу «ноль дефектов» и систематического устранения потерь
Цели внедрения системы ТРМ:
Одно из направлений ТРМ – развитие автономного обслуживания.
Традиционные функции оператора — Изготовление продукции. В жизни же водитель автомобиля сам доливает масло, меняет фильтры, подкачивает колеса и т.п., так как он чувствует ответственность за свой автомобиль, он вложил в него деньги и желает получать удовольствие от езды как можно дольше. Оператор первый чувствует неисправность в работе, так же как водитель при управлении своим автомобилем
Функции оператора при внедрении автономного обслуживания:
Бережливое производство — это вытягивающее производство. В массовом производстве стараются максимально загрузить оборудование, чтобы оно не простаивало, а производило как можно больше. Это создает огромные запасы как незавершенного производства, так и готовой продукции. Все эти запасы лежат без движения, ржавеют, теряются, устаревают морально и аккумулируют в себе деньги.
В вытягивающем производстве оборудование делает детали только тогда, когда с последующего этапа приходит информация что они там нужны.
Система оповещения называется «канбан». Таким образом сокращаются запасы сырья, незавершенного производства и готовой продукции. В бережливом производстве всё совершенствование выстраивается от потока, который перестраивается и балансируется.
Делается всё возможное, чтобы он стал как можно более быстрым и оптимальным. Все остальные инструменты совершенствования крутятся вокруг потока и нужны для того, чтобы сделать совершенным именно поток создания ценности.
Совершенствование направляется узким местом. Концентрируется на нем. «Узкое место» — это некое ограничивающее общую производительность линии звено. После того, как узкое место улучшено, какое-то другое место становится узким.
«Lean» — это переводится не «бережливый». Это тощий, поджарый, стройный. Бережливо относиться можно к какой угодно системе производства. Но Lean именно поджарый, лишенный запасов. Когда про организм говорят, что он поджарый? Когда у него нет (жировых) запасов.
Производственная системы – это прежде всего система контроля отклонений. Поэтому в концепции бережливого производства широко используется такой инструмент как визуализация.
Задачами визуализации являются:
Например, для контроля достижения целей компании используется система инфоцентров.
Инфоцентр — инструмент декомпозиции целей, используемый для визуального менеджмента производственно-экономических и управленческих процессов, который позволяет выявлять проблемы и повышать скорость принятия управленческих решений за счет эффективных производственных совещаний и быстрых коммуникаций.
Визуализация реализуется в картировании, стандартизированной работе, быстрой переналадки, производственном анализе, системе 6С и в управлении качеством
Инструменты бережливого производства тесно связаны друг с другом.
При развитии бережливого производства у себя в компании Вы будете обязательно использовать этот перечень инструментов.
Мы готовы помочь Вам решать задачи по повышению эффективности компании.
Общение с рабочими группами на проектах, сотрудниками компаний сподвигло написать статью на такую, казалось бы, известную тему. Небольшой эксперимент, спросите себя: какие виды потерь вы знаете? С какими потерями вы сталкиваетесь ежедневно? Что удалось устранить? Если вы смогли назвать и идентифицировать 12 видов потерь, дальше статью можно не читать. В комментариях ниже, на правах опытного товарища, поделитесь своими наработками и наблюдениями, это будет интересно и полезно, как опытным lean-экспертам, так и начинающим.
Ответы на эти вопросы получаю разные, иногда скрещивают производственные виды потерь и организационные, причем под шапкой производственных. Или участники знакомы с 7 видами потерь в производстве, но не работают над устранением организационных потерь. Если вы планируете или уже работаете над совершенствованием процессов, обратите внимание, в первую очередь, на формирование базового навыка у сотрудников — умение видеть и устранять потери. Работники, умеющие это делать — уже часть успеха проекта совершенствования.
Поэтому делюсь классификацией и определением показателя «потерь» на предприятии, которую в нашем Центре «Кайдзэн» считаем определяющей.
Потери — действия, потребляющие ресурсы и не создающие ценности.
Ценность мы рассматриваем с точки зрения нашего клиента, за что заказчик готов заплатить деньги. Например, на производстве в цехе в процессе сборки двигателя, мы закручиваем ключом гайки – мы создаем ценность, а когда накидываем ключ на гайку – это действие уже не представляет для заказчика ценности.
Ещё пример: рабочий, выполняющий данную операцию в начале рабочей смены отправился за инструментом в другой конец цеха или пошел на склад комплектоваться – получать необходимые детали. Создает он в это время ценность? Конечно, нет. Ценность — это действия, за которые заказчик готов платить.
К видам потерь в компании относятся 7 видов поверхностных потерь и 5 видов организационных или иначе потери лидерства и коммуникаций.
7 видов поверхностных потерь существуют на производстве и в административно-управленческих, т.е. офисных процессах.
Такой показатель означает, что производить больше или раньше, чем нужно заказчику, или выпускать продукцию, оказывать услугу, которая заказчику не нужна.
Например, изготовили партию продукции в 500 единиц, вместо 300 изделий, нужных заказчику. Или договор с Заказчиком еще не заключили, сроки поставки сжатые, поэтому принято решение приступить к началу производства, часть работ выполнили, в процессе согласования Заказчик внес изменения, которые привели к изменения в конструктиве изделия. Продукция, которую успели изготовить оказалась невостребованной и перешла в следующую категорию потерь – излишние запасы.
Перепроизводство – самый худший вид потерь, самый затратный, который приводит к появлению других видов потерь.

Причины перепроизводства:
Предварительный закуп материальных ресурсов — проблемы в планировании.
Прерывистый характер производственного потока — проблемы в маркетинге.
Невозможность быстрой переналадки крупногабаритного оборудования.
Низкое качество продукции. Увеличиваем план на среднестатистический процент брака.
Последствия:
Выпуск продукции заблаговременно, в отсутствии спроса.
Создание объема запасов для замены дефектных изделий.
В офисах нередко составляются ненужные отчеты, обширные презентации, которые не используются, готовятся на всякий случай или как запасной вариант.
Сотрудники подчас тонут в море избыточной информации, как в электронном виде так и в бумажных распечатках различных копий документов. Это тоже случаи перепроизводства, только в административно-управленческих процессах.
Это ресурсы — сырье, материалы, запасные детали, готовая продукция, хранящиеся на предприятии или за его пределами.

Восприятие запасов в качестве нормы. Знакомая с детства поговорка “Большой запас карман не тянет” обретает материальное воплощение не только на складах и участках временного хранения, но и в офисах, в цехах, в мастерских, территориях компаний.
Нерациональное расположение оборудования внутри цеха или цеха удалены друг от друга.
Длительные переналадки.
Производство продукции крупными партиями.
Выпуск дефектных изделий.
Длительные сроки закупок и доставки, соответственно закупаем большими партиями.
Слишком быстрый темп производства на предыдущем процессе по сравнению с последующим.
Например, в первом квартале для изготовления состава для окрашивания изделий требуется 680 кг сухого вещества, а поставщик отгружает от одной тонны. Остаток планировали использовать в течение года, но заказов на этот вид изделий больше не поступило, срок годности компонента вышел.
В офисах также встречаются излишние запасы: документы и письма в шкафах, на рабочих столах компьютеров, в ящике электронной почты. Незавершенные проекты являются одним из примеров этого вида потерь. Ресурсы на это затрачены, а проекты не завершили, находятся в ”стопе” в силу разных причин. И классический пример запасов — это лишние канцтовары.
Транспортировка – любое перемещение ресурсов и информации из одного места в другое. Сюда же относится погрузка и любая ручная транспортировка, все погрузочно-разгрузочные работы, упаковка-переупаковка, затраты на горюче-смазочные материалы, на амортизацию транспортных средств.

Нерациональное расположение оборудования и рабочих мест.
Передвижение ресурсов на другое место — проблемы в процессе.
Нерациональное расположение производственных участков и подразделений в компании.
В офисах сотрудники перекладывают документы с места на место, заняты ненужной электронной перепиской или тратят время на сбор согласующий подписей на документе в бумаге при наличии электронного документооборота.
Лишняя работа – операции, на которые создается избыточное качество или исправляются ранее созданные дефекты. Сюда же относим операции, усложненные из-за несоответствия деталей или инструмента технологии: надо закрутить шурупы, требуется крестовая отвертка, а у нас только плоская.
Сбор и подготовка документов с непонятным назначением, многочисленные круги согласований относятся к этому виду потерь.

• Недостаточное знание технологии выполнения процессов.
• Недостаточное знание операций.
• Неподходящие шаблоны.
• Отсутствие должной стандартизации.
• Недостаточная обработка материала.
• Ошибки в планировании.
• Закупка некачественных материалов.
• Перфекционизм разработчиков – желание создать превосходные продукт /услугу, вложить в них максимум своего опыта, знаний и умений.
Пример: в цехе работает оборудование для вырубки заготовок из листового металла, после станка стоит стол, занимающий большое пространство, где после вырубки рабочий с болгаркой и кусачками извлекает заготовки из листа. Оказалось, что оборудование достаточно изношенное и не прорубает весь контур, ремонту не подлежит, уже запланирована покупка другой линии. Тем не менее операция доработки — это потери.
Лишние движения — нерациональные движения человека, перемещение из одной точки в другую для выполнения различной работы, сюда же мы относим дополнительные настройки, подналадки, регулировки. Затраты на поиск бумажных документов или информации в электронном виде: заказа, запроса, чертежа, задания, отчета, сведений по работе. Поиск другого человека: начальника, работника склада, подчиненного, исполнителя другой работы.

Недостаточная квалификация рабочего, можем понаблюдать за новыми работниками, у них присутствует торопливость, хаотичность движений, и обратите внимание на работника опытного, квалифицированного – четкие, отточенные движения: знает, откуда и что взять, куда положить.
Нерациональная организация рабочего места.
Неумение выполнять конкретные операции.
Отсутствие у рабочих нужных навыков.
Нестабильность выполнения операций, например, человек пришел из четырехнедельного отпуска и ему нужно время, чтобы войти в нужный темп.
Слишком большая нагрузка на рабочих, переработки.
В административных корпусах компании сотрудники офиса затрачивают время на походы к принтерам, установленным в коридорах. Отнимают время персонала также сверки данных в различных системах учета.
Затраты на выявление, ремонт, переделку, замену. Часто вызывает удивление, что контроль качества — это тоже потери. Однако выполняя проверку качества изделия, рабочий или контролер ОТК, ничего не производит, ценности не создает. Чтобы устранить дефекты, нужно выявить и устранить первопричины их возникновения, предупреждать появление дефектов и брака. Руководители и линейные сотрудники сталкиваются с ошибками в документах, данных, тратят время на восстановление отсутствующих записей или замену испорченных документов.

Фокус на финальном контроле качества (когда мы уже изготовили продукцию, а потом проверили качество)
Отсутствие четких стандартов приемки готовых изделий
Нарушение технологии выполнения стандартных операций
Несвоевременная подача материалов и транспортировка
Неверная информация
Простои — время ожидания: задания, ресурсов, ожидание из-за поломки техники, оборудования; согласования, утверждения плана/заявки/документа.

Думаю каждый сталкивался с ожиданием начала совещания, которое откладывается из-за опозданий важного руководителя или ключевого докладчика. И это тоже потери — простои в офисных процессах. Работники аналитических отделов или финансовых структур не понаслышке знакомы с ожиданиями согласования документа, данных от сотрудников для составления отчетов. Поверьте, в офисных процессах простоев гораздо больше, чем в производстве. Потому что простои на производстве четко отслеживаются, немедленно предпринимаются меры. А в темной воде офисных процессов, особенно творческих процессах с условиями неопределенности, ожидание принято считать неизбежной частью процесса.
Отдельным блоком выделяются организационные потери или другими словами потери лидерства и коммуникаций. Эти виды потерь порождают все виды поверхностных потерь, отчасти являются их коренной причиной.
Итак это отсутствие системы целеполагания, некорректные или не согласованные цели в компании. Потери от неправильно принятого решения руководителем. Потери структурирование — дублирование функций. Отсутствие мотивации у сотрудников и неиспользованный потенциал работников.
С этими системными потерями можно и нужно работать. Важно выстроить на системном уровне работу по устранению этого вида потерь, начинать нужно с выстраивания системы целеполагания. Декомпозировать — разбивать стратегические цели компании до уровня подразделений, еще лучше — уровня сотрудников. Чтобы каждый работник компании четко понимал что от него требуется, какого результата он должен достичь и как это измерить.
Договориться о границах ответственности подразделений и сотрудников, зафиксировать во внутренних документах. Это позволит устранить дублирование функций и огромное количество противоречий и конфликтных ситуаций, которые возникли потому что непонятно кто и за что отвечает.
Для повышения мотивации и вовлеченности сотрудников помимо материального стимулирования необходимо предусматривать и нематериальное стимулирование. Помните пирамиду Маслоу? Не все сотрудники мотивируются деньгами, как и справедливо то, что если базовый уровень потребностей не закрыт, то сложная интересная задача для определенных людей не будет являться мотиватором. Поэтому проводится выявление индивидуальных мотиваторов сотрудников, а затем дорабатывается система мотивации. И этому тоже можно научиться и научить своих сотрудников. Важно также тренировать навык преодоления саботажа и сопротивлением работников изменениям. Система сбора предложений по улучшения позволит раскрыть творческий потенциал сотрудников компании и принесет пользу компании, в том числе с экономическим эффектом.
Устранение потерь в компании — суть философии кайдзэн, ежедневной, постоянной работы по совершенствованию деятельности. Сделайте работу по выявлению и устранению всех видов потерь краеугольной задачей в компании, а навык выявления и устранения потерь базовым для каждого сотрудника и с уверенностью достигайте амбициозных целей.
Человечество не стоит на месте и развивается с необычайной скоростью. Не отстаёт и система промышленного производства. С каждым годом увеличивается число производственных гигантов, и, чтобы оставаться на плаву, компании совершенствуют свою систему производства, дабы избежать разного рода потерь.
Одной из самых эффективных мировых производственных систем, является система Тoyota Production System (Бережливое производство). TPS зародилась на автомобильных предприятиях “Toyota Motor Corporation”. Система позволила японской компании добиться невиданного ранее прироста производительности и обойти своих конкурентов из более развитых стран. Чтобы достичь такого результата, специалисты компании “Toyota Engineering Corporation” разработали инструмент, позволяющий оценить уровень развития производственной системы в разных сферах производства, — Global Benchмarking (GBM) или мировой сравнительный анализ компании по принципам TPS. Об этом и пойдёт речь в нашей статье.
GBM— это аудит, позволяющий понять уровень, занимаемый предприятием по сравнению с другими компаниями или его конкурентами по всему миру. Особенность GBM заключается в том, что он не привязан к какой-то одной сфере деятельности, и позволяет получить объективный результат для любой компании, даже если она работает не по конвейерной системе. Аудит разделяется на направления: Т-ТPS (производство), ТMS (управление) и TDS (разработка новой продукции).
Аудит по системе Toyota проводят и в России. Квалифицированные специалисты Центра “Кайдзэн” проводят аудит совместно с японскими коллегами из компании Toyota Engineering Corporation. «Центр Кайдзэн» является официальный партнёром и представителем данной компании в России с 2012 г.
Global Benchmarking проводится по следующему алгоритму:
Знакомство с компанией →Встреча с руководством →Аудит производства ( проверка документации, система перемещения операторов, визуализация производства, изучение производственного процесса) →Подведение итогов и составление отчёта с презентацией предварительных итогов аудита→итоговый отчёт и план совершенствования компании, составленный на их основе.
В результате компания получает понимание рейтинга в мировом масштабе, визуализацию сильных и слабых сторон производства, определение задач производства, плана улучшений, представление будущего состояния компании. Итоги аудита подводят по среднему количеству набранных баллов, которые выставляют в ходе проверки.
Рассмотрим более подробно систему оценки компании по мировому сравнительному анализу (GBM) и постановка цели
Для оценки используется матрица (оценочный лист), которая состоит из 6 основных блоков:
В каждом блоке оцениваются несколько направлений. По итогам аудита получается средняя оценка. Оценивается всё по пятибалльной шкале. Минимальный балл – 1, максимальный – 5, (совершенства пока еще никто не достигал данной отметки, да и это невозможно). Даже сами тойотовцы оценивают свою работу на заводах на 4,2 – 4,6. Большинство компаний, в том числе и японских, находятся в дипазоне от 1 до 2 баллов. Ещё меньше компаний с оценкой от 2 до 3 баллов.
В зависимости от количества набранных баллов присваивается медаль от компании Toyota Engineering Corporation. Предприятия с оценкой от 3 до 3,5 баллов получают Бронзовую медаль, от 3.5 до 4 – Серебряную медаль, выше 4 – Золотую медаль.
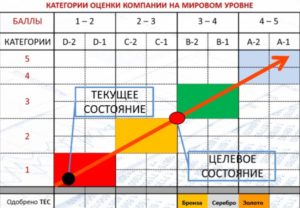
В этом блоке оцениваются такие показатели как:
Система 5С, система командообразования и мотивации, система среднесрочного и долгосрочного развития персонала, кайдзэн-работа, работа в малых группах по улучшениям, развитие многофункциональности сотрудников.
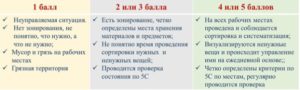
Инструменты управления на линейном производственном уровне рассматриваются во 2 блоке:
Оргструктура, функционал линейных руководителей, визуализация рабочих мест, визуализированный контроль по SQPCDM, система управления изменениями.
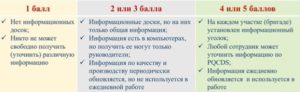
Работа персонала и работа с персоналом:
Разработка стандартизированной документации (СД), соблюдение и обновление СД, системная работа по устранению потерь, улучшения в сфере охраны труда, эффективность процессов
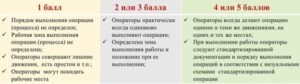
Пункты 4 блока влияют на время производственного цикла:
Движение материалов и информации, синхронность и стабильность процессов, синхронизация поставок деталей и материалов на рабочие места, управление запасами, принцип FIFO
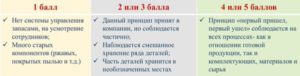
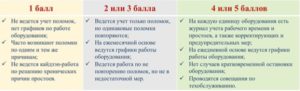
В 5 блоке рассматривается производительность оборудования, которая оценивается по следующим пунктам:
Распределение обязанностей по техобслуживанию, 5С оборудования, ежедневное обслуживание, учет поломок и предотвращение повторов, повышение операционной готовности оборудования, SMED (быстрая переналадка)
В завершающем блоке оценивается работа по повышению уровня качества по следующим пунктам:
Встраивание качества в процессы (завершенность собственных процессов), методы по недопущению передачи дефектов, система управления качеством (TQM), предотвращение повторного возникновения дефектов и тиражирование лучших практик.

По итогам аудита помимо визуализированного отчёта, эксперты Центра “Кайдзэн” составляют план действия по дальнейшим улучшениям.
Получить медаль качества от Toyota Engineering Corporation — непростая задача, но мы гордимся тем, что в России есть компании, прошедшие проверку качества.
“Центр Кайдзэн” совместно с японскими коллегами провели аудиты для различных компаний, которые получили медали качества от Toyota Engineering Corporation. Бронзовые медали получили компании: Альметьевский трубный завод, Аргус Спектр, Автокомпонент, Чусовской металлургический завод, Стеклодом, Свеза Верхняя Синячиха, Ювелит (бренд — SOKOLOV). Серебряную медаль получил Заинский завод. Золотую медаль качества от японских коллег впервые в мире получил Выксунский металлургический завод. Мы гордимся, что в России есть компании такого высокого уровня.
Таким образом, GBM — это инструмент, позволяющий выявить сильные и слабые моменты в развитии компании.
Аудит даёт возможность компании войти в число мировых лидеров по уровню производственной системы! А это значит, что производство будет развиваться и бешеные ритмы современного роста не станут помехой, а будут лишь дополнительным рычагом на пути к многолетней истории существования компании. Давайте расти и развиваться вместе!

