


Пять лет под NDA. Это честный рассказ мастера цеха о том, как выжить, когда у тебя в подчинении 25 человек старой закалки, нулевой бюджет и бесконечные авралы.
Часть 1. Бунт станочников и кабинетный эксперимент
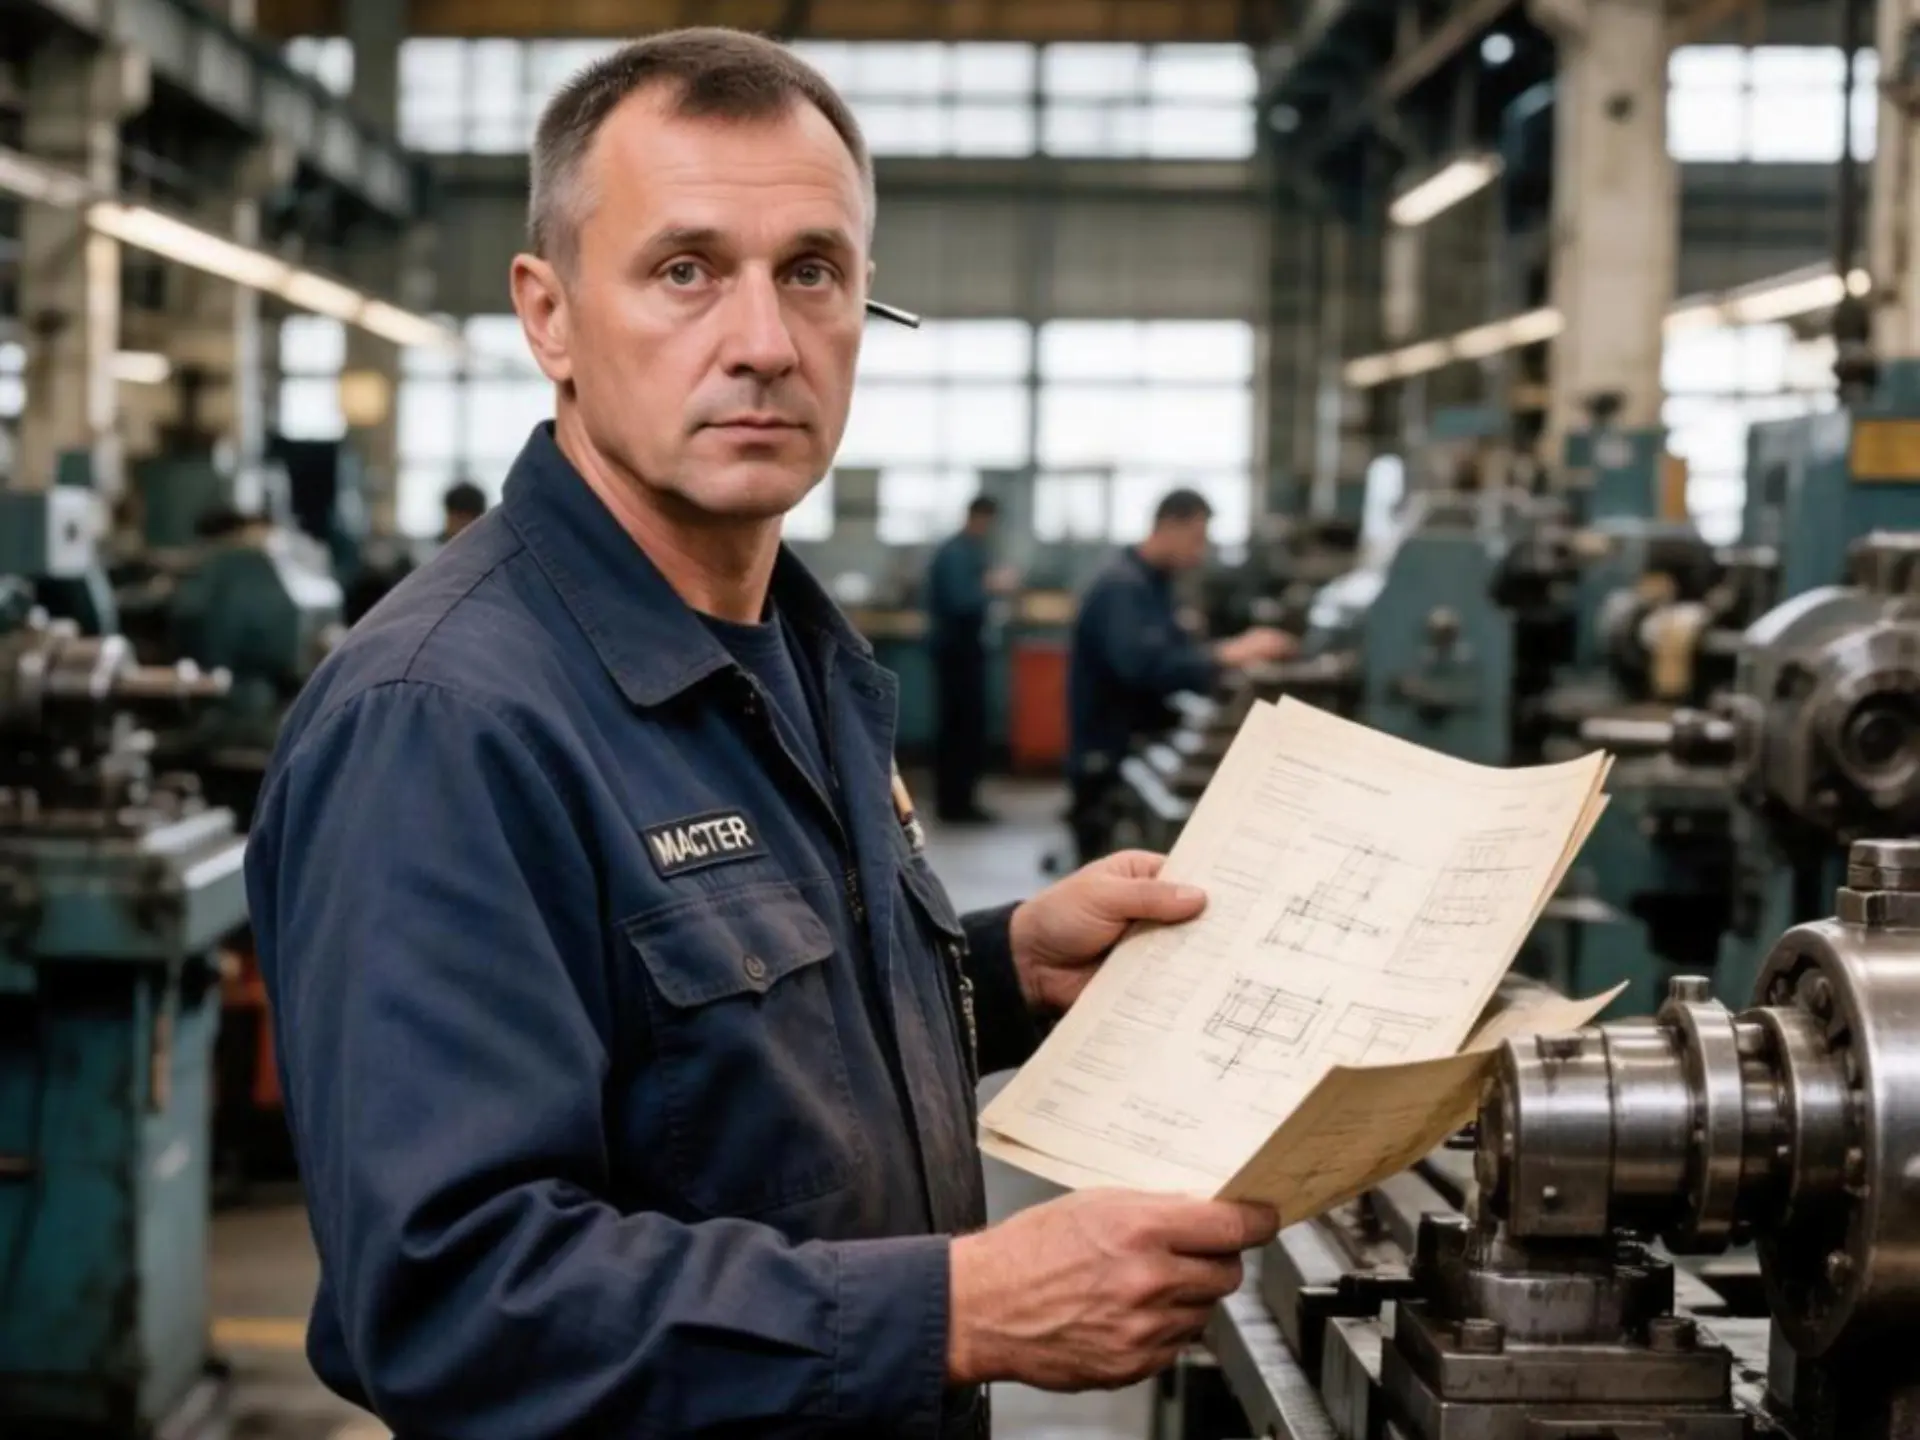
Я пришел на Завод после трех лет работы в частном цеху металлоконструкций. На собеседовании меня хотели взять учеником станочника, но предложили сразу должность мастера цеха. В подчинении оказалось 25 человек старой советской закалки. Сварщики приняли меня за своего, а вот со станочниками мы бодались полтора года, пока я сам не встал к их станкам хотя бы на базовом уровне.
Когда мне начали доверять обязанности начальника всей ремонтной службы, победы выглядели красиво только на бумаге. За кулисами мужики жили на Заводе неделями, станки хрипели на износе, а материалы сгорали тоннами ради спасения сроков.
А потом пришли специалисты по внедрению Lean. Чтобы убедить коллектив в пользе этой «модной философии», начинать пришлось не с них. Я начал со своего кабинета, где система 5С просто кричала о помощи. Навел идеальный порядок. Пригласил бригадира, дал задачу найти чертеж конкретной детали. Раньше он искал его в нашем бардаке минут 40–50. В тот день нашел меньше чем за минуту.
Мужики увидели секундомер, переглянулись и впервые замолчали без привычного бурчания под нос. Но одно дело — мой личный стол, и совсем другое — заставить работать эту систему в огромном механическом цеху, заваленном железом. Когда я объявил, что завтра мы начинаем наводить такой же порядок во всем РМЦ, один из самых старых токарей молча положил штангенциркуль на стол и вышел покурить. Он явно собирался саботировать всё на корню.
Часть 2. Мертвый инструмент и математика директора
Чтобы расколдовать процессы, я поднял историю заявок за пять лет. Оказалось, мы живем в режиме вечного аврала: 70% всех поломок происходили либо из-за брака деталей, либо потому, что запчастей нет на складе. А еще выяснилось, что живыми и исправными оказались лишь 25% измерительного инструмента. Штангенциркули врали, микрометры клинило.
Составив заявку на закупку нового инструмента, я пошел к директорам. Сумма была внушительной. Идти туда просто так было самоубийством. Я включил язык цифр и доказал руководству жесткую вещь: переход на поверенные средства измерения сократит среднее время выполнения ключевых работ более чем на 45%. Заявку подписали.
Удивлению мужиков не было предела, когда посреди цеха выгрузили коробки с новеньким инструментом — именно тем, который они просили, а не дешевым китайским хламом. Но благотворительности не было. Уговор был жесткий: сдаете весь старый ломаный и самодельный металлолом — получаете новые комплекты. И сами готовите под них четкие места хранения. Всё организовали за два дня. Качество деталей подскочило, скепсис чуть отступил.
Инструмент блестел, но оставались сами станки — мертвые советские мастодонты, требующие капитального ремонта. Бюджета на это у завода не было физически. Мне нужно было придумать схему, как выбить деньги или равноценную услугу, не имея никакой финансовой власти. Через неделю я шел к генеральному директору с предложением, от которого он мог отказаться только ценой признания собственного бессилия перед старым оборудованием.
Часть 3. Шантаж подрядчиками и добровольные переработки
Бюджета на капитальный ремонт станков не было. Я поднял старые связи, нашел толковую ремонтную контору и договорился с ними на частичный взаимозачет нашими услугами. Руководство идею одобрило. Следующие два месяца цех гудел.
Самое поразительное началось потом. Станочники абсолютно добровольно, совершенно бесплатно и даже не спрашивая отгулов, оставались после своих смен. Они помогали подрядчикам шаманить над своими же станками. Делали это для себя. Через два месяца оборудование шептало, а команда наконец-то поверила. Именно тогда я понял фразу с обучения: бережливое производство — это про создание условий, а не про штрафы.
Следующим шагом стало истребление аварийных заявок. Мы выявили 7 критических узлов, которые приносили больше всего бед. Изучив изношенные детали, поняли, где максимальные нагрузки. Каждую перепроектировали вместе с конструктором, повысив ресурс. Поначалу согласование превратилось в ад: конструктор сидел на другом конце Завода, правки гуляли днями. Решение нашлось радикальное — мы просто переселили конструктора в кабинет прямо в нашем цеху.
Чертежи готовы, опытные образцы прошли жесткие три недели испытаний. Мы получили идеальные техпроцессы и сделали запас новых расходников на три месяца вперед. Казалось бы, можно выдыхать. Но ровно через месяц склад снова опустел, линия встала, а конверт с карточками Канбан у моего кабинета лопался от бумажек. Выяснилось, что наши идеально спроектированные детали заканчиваются быстрее, чем бригада успевает дойти до станка. Нужно было менять саму логистику выдачи, иначе все расчеты шли прахом.
Часть 4. Красная метка, которая спасла выходные
Проблему решили визуальным управлением. На складе внедрили классическую систему Канбан. Стеллажи разбили на зеленую и красную зоны. Красный цвет означал, что запасы на исходе. Под каждой деталью лежала специальная карточка. Как только бригадир забирал последнюю деталь и под ней оголялась красная метка, он брал карточку и бросал ее в специальный конверт у моего кабинета.
Я приходил, заглядывал в конверт и четко понимал: на изготовление новой партии уйдет 4 дня, а в запасе у нас еще 2–3 недели. Никакой паники, никаких тушений пожаров. Работа мастерской стала стабильной. Авралы растаяли, переработки исчезли. Мужики на деле увидели, как подход облегчает им жизнь: сил тратится меньше, качество выросло.
Вот теперь, когда тыл был прикрыт, пришло время разворачивать полную систему 5С. Во всех умных книжках пишут, что внедрение надо начинать строго с сортировки. Это утопия. Заставлять таких мужиков делать это с самого начала — значит сломать коллектив об колено. Человек должен понимать личную выгоду. Поэтому первый шаг — Сортировку — мы провели под видом уже описанной дефектовки. Второй — созданием мест под новый инструмент. Третий — оптимизацией уборки. Четвертый стал самым интересным: мы отказались от скучных бумажных регламентов. Вместо этого мужики сами составили визуальные инструкции, выбрав дизайн плакатов лично. Нарушать правила, написанные тобой, глупо. Ну а на пятом шаге — Совершенствовании — мы ввели еженедельные мозговые штурмы. Бережливое производство перестало быть чужой методичкой. Оно стало их собственным рабочим инструментом.
Цех признали лучшим подразделением на Заводе, показатели выработки выросли вдвое, а переработки официально запретили приказом сверху. Меня вызвали в Москву учиться на внутреннего тренера предприятия. Но главный вопрос остался открытым: удастся ли применить этот кровавый, выстраданный опыт на других участках огромного Завода, где люди ненавидят любые перемены? Рубрика продолжится разбором реальных кейсов внедрения этих систем на чужих территориях.
Смотрите наш Кайдзэн фильм на основе истории:
в группе в ВКонтакте — https://vk.ru/centerkaizen
канале в МАКС — https://max.ru/id5906999415_biz
Провели опрос среди сотрудников производственных предприятий и подписчиков социальных сетей Центра «Кайдзэн», чтобы выяснить, что чаще всего мешает внедрению бережливого производства.

Главные барьеры:
50% — непонятны цели и задачи;
40% — страх потерять привычные условия работы;
20% — недостаток признания и поддержки;
20% — нехватка ресурсов для новых решений.
Результат показывает: сопротивление изменениям часто связано не с нежеланием сотрудников работать по-новому, а с неясными правилами, отсутствием ресурсов и понимания личной выгоды от изменений.
Что важно сделать руководителю?
Показывать изменения непосредственно на рабочем месте: что изменится, зачем и какой результат получит команда.
Заранее объяснить, как изменятся задачи сотрудников и что произойдет с высвободившимся временем.
Создать простой механизм для предложений по улучшениям и быстро внедрять небольшие изменения.
Показывать авторов улучшений и результаты «было → стало», чтобы сотрудники видели ценность своего вклада.
Трансформация начинается не с инструментов ЛИН, а с понятных правил игры.
Прежде чем внедрять 5С, SQDCM или другие инструменты, важно убедиться, что сотрудники понимают зачем нужны изменения, как они повлияют на их работу и какие ресурсы есть для их реализации.
Деградация операционных показателей на фоне растущих издержек — ключевой маркер предприятий, функционирующих без выстроенной системы управления потерями.

Незавершенное производство (НЗП), замороженное в межцеховых складах, внеплановые простои оборудования и реактивный стиль менеджмента приводят к скрытому вымыванию оборотного капитала и снижению EBITDA. Консалтинг по бережливому производству (Lean) представляет собой инструмент системной трансформации, направленный на реинжиниринг бизнес-процессов для обеспечения устойчивого роста производительности.
Эволюция Lean-консалтинга: от визуального контроля к управлению данными Классический инструментарий 5S и картирования потока создания ценности (VSM) трансформировался под влиянием Индустрии 4.0. (Прим. Индустрия 4.0 — это концепция «умного производства», объединяющая физическое производство с цифровыми технологиями. Суть заключается в создании единой среды, где оборудование, датчики (IIoT), аналитические системы и люди работают взаимосвязанно. Данные не просто собираются, а управляют процессами практически в реальном времени через киберфизические системы, искусственный интеллект и цифровых двойников). В современных реалиях экспертная работа базируется не на ручном хронометраже, а на анализе объективных данных из MES-систем и цифровых двойников производственных процессов.
Ключевые направления современного консалтинга включают:
Методология внедрения: алгоритм перехода к целевому состоянию Профессиональный подход исключает фрагментарные улучшения. Трансформация реализуется через строгую последовательность этапов цикла PDCA ( Прим. Plan-Do-Check-Act итеративный метод управления непрерывным совершенствованием процессов.
.
Этап 1. Диагностика текущего состояния Проведение выходов в гембу с целью верификации фактических потоков. Формирование карты текущего состояния VSM, выявление узких мест (bottlenecks) и расчет истинного времени добавления ценности (Value Added Time). Типичный показатель неэффективности российских производств: детали проводят в ожидании обработки до 85–90% общего производственного цикла.
Этап 2. Проектирование целевой модели Разработка архитектуры будущего потока. Расчет необходимого такта выпуска (Takt time), проектирование ячеистой структуры производства, определение стратегии вытягивания (Pull system) и расстановка точек супермаркета запасов.
Этап 3. Реализация пилотного потока Отказ от масштабирования «на весь завод» в пользу глубокого преобразования одного проблемного или стратегически значимого потока. Срок реализации этапа составляет 3–6 месяцев. Параллельно проводится интенсивное обучение инженерно-технического состава и линейного персонала через производственные воркшопы.
Этап 4. Институционализация изменений Формирование отдела развития производственной системы (ОРПС). Подготовка пула внутренних лин-тренеров и агентов изменений. Переход от внешнего управления проектом к самообучающейся организационной структуре.
Экономическая эффективность и ключевые показатели результативности (KPI) Бережливое производство генерирует прямой финансовый поток за счет высвобождения внутренних резервов, исключая необходимость капитальных вложений (CAPEX) в новое оборудование. Статистика реализованных проектов демонстрирует следующие средние значения прироста эффективности:
Расширение сферы применения методологии подтверждается внедрением принципов Lean в непроизводственных секторах. На предприятии по обращению с твердыми коммунальными отходами (ТКО) в Сочи применение инструментов 5S и анализа потоков направлено на повышение коэффициента сортировки вторсырья и снижение операционных затрат диспетчерской службы.
Критерии выбора партнера по трансформации Для предотвращения дискредитации концепции и потери инвестиций при выборе консультанта необходимо учитывать следующие факторы:
S (Safety) — Безопасность (количество происшествий или часов без травм);
Q (Quality) — Качество (уровень брака, количество претензий);
D (Delivery) — Своевременность поставок (выполнение графика отгрузок);
C (Cost) — Затраты (себестоимость, выполнение бюджета);
M (Morale) — Вовлеченность персонала.
Доска визуализирует отклонения от плана и служит инструментом для ежедневных коротких совещаний команды).
Консалтинг по бережливому производству является необходимым условием сохранения конкурентоспособности промышленных активов в условиях волатильности рынков. Это жесткий управленческий каркас, переводящий предприятие из режима оперативного реагирования в режим проактивного управления стоимостью. Проведение комплексной диагностики ключевого производственного потока позволяет выявить точный объем скрытых потерь и сформировать дорожную карту их монетизации.
15 июля в Москве прошел Форум Управляющих директоров, посвященный трансформации рынка профессиональных услуг консалтинга. В мероприятии принял участие управляющий директор Центра «Кайдзэн».

На повестке дня были ключевые темы:
Модераторами выступили ведущие эксперты отрасли: Алексей Страгин (Партнер Agendi, экс-партнер McKinsey), Алексей Горяев (Старший партнёр RB Partners, Группа компаний «Игрокон»), Алексей Суханов (Заместитель генерального директора, проректор по исследованиям и инновациям «СберУниверситет»), Юрий Грибанов (Основатель и генеральный директор Frank RG) и др.
Панелистами стали представители крупнейших российских и международных компаний: СИБУР, X5 Group, Commonwealth partnership, ИД «Коммерсантъ», HENDERSON Fashion Group, Группа «Московская биржа» и других организаций.
Форум Управляющих Директоров в Москве стал площадкой для обсуждения трансформации рынка профессиональных услуг консалтинга. Ключевой вывод — классический стратегический консалтинг в формате «большой тройки» с длительными проектами уходит в прошлое. На смену ему приходит узкоспециализированный, оперативный подход, где главными факторами успеха становятся отраслевая экспертиза, скорость реализации и человеческие отношения.
Важные резюме форума:
Эти выводы стали основой для понимания новой реальности консалтинга, который становится более гибким, прагматичным и ориентированным на конкретные результаты.


Центр «Кайдзэн» представил новую управленческую симуляцию «Реальное производство» для топ-менеджмента — практический формат обучения, в котором участники погружаются в работу системы и принимают решения в условиях, приближённых к реальным бизнес-процессам.

Современным руководителям уже недостаточно теоретических знаний и набора инструментов. Главный вызов — видеть взаимосвязи внутри компании, понимать влияние решений на процессы и управлять изменениями в условиях ограничений.
Именно поэтому в основе новой симуляции лежит практический подход.
Участники работают с типовыми управленческими ситуациями:
— перегрузкой процессов,
— потерями,
— несогласованностью действий,
— снижением эффективности,
— необходимостью быстрых изменений.
В процессе симуляции команды анализируют происходящее, принимают решения и сразу видят их последствия. Такой формат помогает не только лучше понять принципы бережливого производства, но и развивает системное управленческое мышление.
Новая симуляция продолжает практический подход Центра «Кайдзэн», который используется в обучении, проектах по развитию производственных систем и фабриках процессов.
Игровая механика, командная работа и моделирование реальных ситуаций делают обучение максимально вовлекающим и прикладным.
Управленческая симуляция предназначена для:
• топ-менеджмента;
• руководителей производственных и административных направлений;
• команд развития производственных систем;
• компаний, внедряющих изменения и инструменты операционной эффективности.
Цель формата — не просто передать знания, а помочь руководителям увидеть систему по-новому и научиться принимать решения с пониманием их влияния на общий результат компании.
Еще год назад многие руководители говорили одинаково: «Сейчас не до улучшений. Нужно просто удержаться на плаву».
Но сегодня происходит интересный разворот. По наблюдениям Центра «Кайдзэн» видно: компании действительно сталкиваются со снижением продаж, ростом себестоимости и давлением на маржу — однако вместо тотального сокращения расходов бизнес все чаще начинает искать внутренние резервы.
И именно поэтому растет интерес к бережливому производству, диагностике процессов и системной оптимизации. Парадокс? На самом деле — закономерность.

В спокойные времена многие не замечают лишние движения, простои, перепроизводство, хаос в процессах или неэффективную организацию труда. При стабильных продажах эти потери просто «размазываются» по прибыли.
Но как только рынок охлаждается, становится видно всё:
Кризис не создает проблемы — он их подсвечивает. Именно поэтому многие компании сейчас приходят к мысли: сокращать людей и урезать бюджеты можно только до определенного предела. Дальше нужна не экономия ради экономии, а повышение эффективности.
Еще несколько лет назад бережливое производство многие воспринимали как «модную японскую философию», подходящую только крупным заводам.
Сегодня отношение стало гораздо прагматичнее. Руководители хотят получить ответ на конкретный вопрос: «Где компания теряет деньги каждый день и как это быстро исправить?» И бережливое производство дает на это вполне прикладной ответ.
Не через красивые презентации, а через:
-диагностику процессов;
-поиск потерь;
-повышение производительности;
-сокращение времени операций;
-оптимизацию запасов;
-выстраивание понятной системы управления.
Многие собственники уверены, что у них уже «всё оптимизировано». Но практика показывает обратное.
Даже в сильных компаниях обычно обнаруживаются:
Причем часть потерь настолько привычна коллективу, что воспринимается как норма. Именно поэтому внешний взгляд и профессиональная диагностика часто дают эффект уже на первых этапах работы.
Рынок меняется слишком быстро. Побеждают уже не те, у кого больше ресурсов, а те, кто быстрее адаптируется.
Компании, которые сегодня:
И это уже не история «про производство». Те же принципы работают:
Сегодня запрос бизнеса изменился. Если раньше компании чаще интересовались обучением «на перспективу», то теперь запрос стал максимально прикладным:
-найти точки потерь;
-сократить издержки;
-повысить производительность;
-выстроить систему улучшений;
-научить руководителей управлять эффективностью.
И это хороший сигнал. Потому что в сложные периоды выигрывают компании, которые не просто режут расходы, а начинают понимать собственные процессы глубже.
Кризис всегда становится моментом переоценки.
Для одних — это время заморозки и ожидания.
Для других — возможность стать сильнее, быстрее и эффективнее конкурентов.
И именно поэтому сегодня бережливое производство перестает быть «дополнительной инициативой» и становится инструментом выживания и роста бизнеса.

